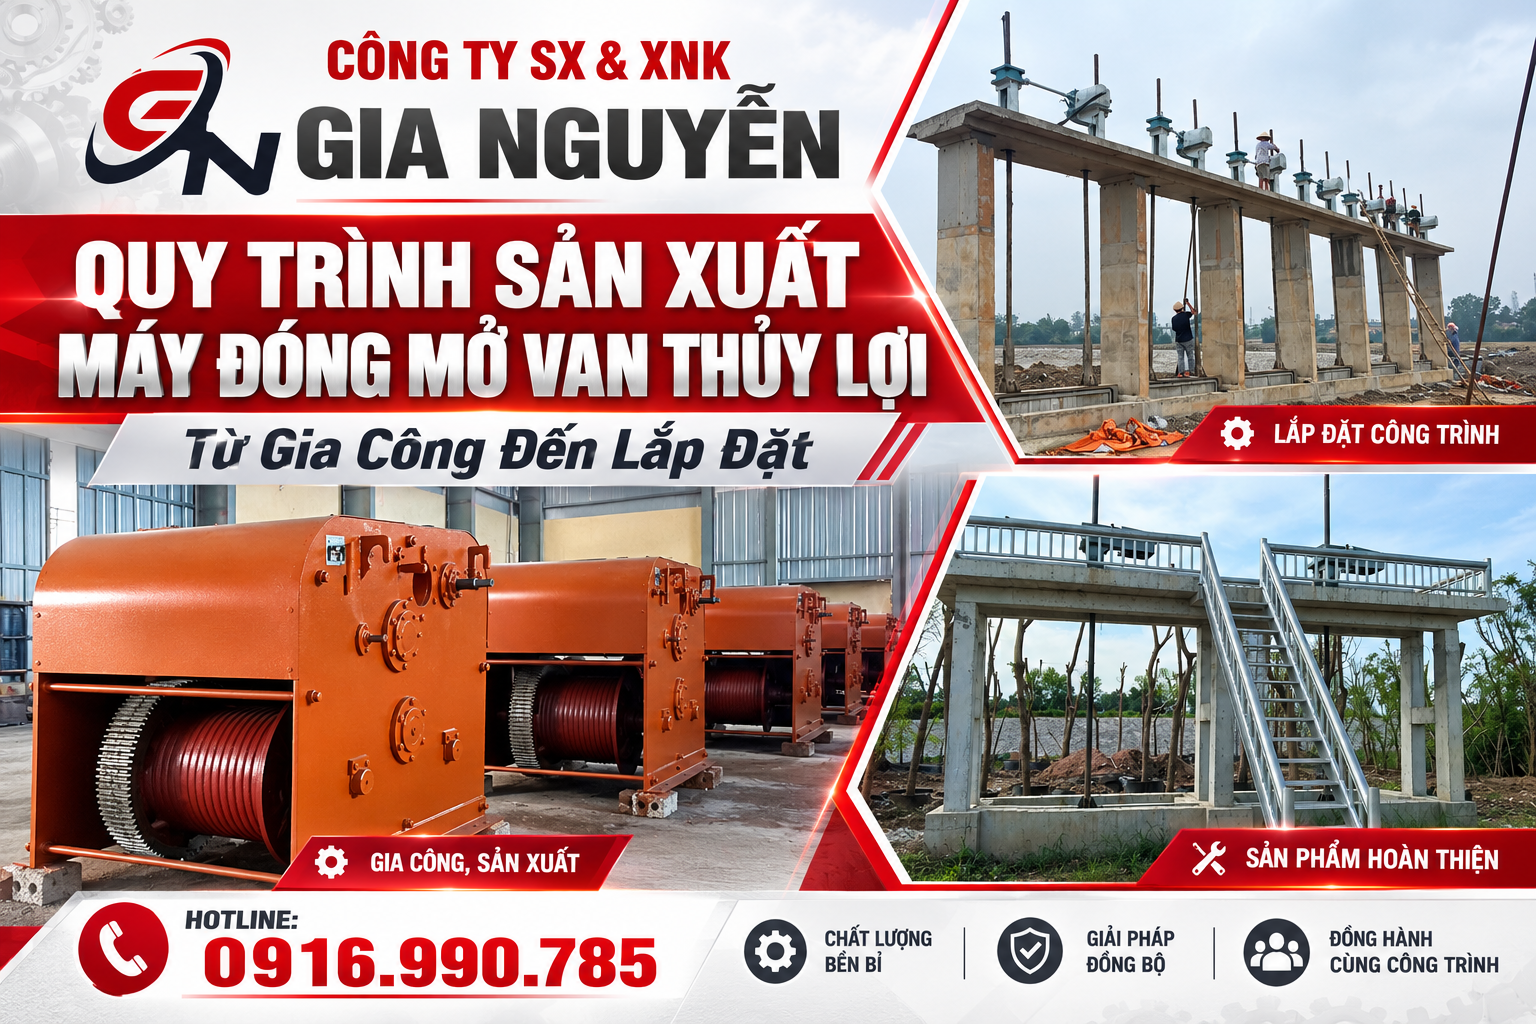
Quy Trình Sản Xuất Máy Đóng Mở Van Thủy Lợi Từ Gia Công Đến Lắp Đặt

admin
Trong các công trình thủy lợi, hồ chứa, trạm bơm, kênh mương, đập điều tiết và hệ thống cấp thoát nước, máy đóng mở van đóng vai trò quan trọng trong việc nâng hạ cửa van, điều tiết dòng chảy và hỗ trợ vận hành hệ thống ổn định.
Một bộ máy đóng mở muốn làm việc bền bỉ không chỉ phụ thuộc vào công suất động cơ hay kích thước thiết bị. Chất lượng thực tế còn nằm ở toàn bộ quá trình từ khảo sát công trình, thiết kế, lựa chọn vật liệu, gia công cơ khí, lắp ráp, kiểm tra cho đến lắp đặt thực tế.
Dưới đây là quy trình sản xuất máy đóng mở van thủy lợi từ gia công đến hoàn thiện, giúp chủ đầu tư và đơn vị thi công hiểu rõ hơn trước khi lựa chọn thiết bị.
1. Khảo Sát Nhu Cầu Và Thông Số Công Trình
Trước khi bắt đầu sản xuất, bước đầu tiên là xác định chính xác yêu cầu vận hành của hệ thống cửa van.
Không thể lựa chọn một mẫu máy đóng mở chỉ dựa trên chiều rộng cửa van hoặc tải trọng ước tính. Kỹ thuật viên cần xem xét đồng thời nhiều yếu tố như:
- Loại cửa van sử dụng.
- Kích thước cửa van.
- Khối lượng cửa van.
- Chiều cao nâng hạ.
- Lực đóng mở cần thiết.
- Tần suất vận hành.
- Điều kiện môi trường.
- Hình thức vận hành bằng tay hay bằng điện.
- Không gian lắp đặt máy.
- Kết cấu bệ đỡ và công trình hiện có.
Ví dụ, một hệ thống cửa van nhỏ tại kênh nội đồng sẽ có yêu cầu rất khác so với cửa van của hồ chứa hoặc công trình đầu mối lớn.
Khảo sát càng kỹ thì việc lựa chọn công suất, tỷ số truyền và kết cấu máy càng chính xác.
2. Lựa Chọn Loại Máy Đóng Mở Phù Hợp
Sau khi có thông số kỹ thuật, đơn vị sản xuất sẽ xác định loại máy phù hợp với công trình.
Một số dạng phổ biến gồm:
Máy đóng mở quay tay
Đây là loại có kết cấu tương đối đơn giản, vận hành bằng tay quay.
Thiết bị phù hợp với:
- Cửa van kích thước nhỏ.
- Công trình có tần suất vận hành thấp.
- Khu vực chưa có nguồn điện ổn định.
- Hệ thống thủy lợi nội đồng.
Ưu điểm của loại này là dễ vận hành, dễ bảo dưỡng và không phụ thuộc nguồn điện.
Máy đóng mở chạy điện
Với những cửa van có tải trọng lớn hoặc phải đóng mở thường xuyên, hệ thống sử dụng động cơ điện giúp giảm đáng kể nhân công vận hành.
Tùy từng công trình có thể lựa chọn máy nâng hạ tải trọng từ nhỏ đến các hệ thống có khả năng nâng tải lớn hơn.
Máy đóng mở vít me
Cơ cấu vít me được sử dụng khá phổ biến trong hệ thống nâng hạ cửa van.
Khi trục vít quay, chuyển động quay được biến đổi thành chuyển động tịnh tiến để nâng hoặc hạ cửa van.
3. Thiết Kế Kết Cấu Máy
Sau khi xác định được tải trọng và phương án vận hành, bộ phận kỹ thuật tiến hành thiết kế các thành phần của máy.
Một bộ máy đóng mở có thể bao gồm:
- Khung máy.
- Hộp giảm tốc.
- Trục truyền động.
- Bánh răng.
- Bánh vít – trục vít.
- Vít me.
- Tay quay.
- Động cơ điện.
- Khớp nối.
- Ổ bi.
- Bệ máy.
- Bộ giới hạn hành trình đối với một số hệ thống.
Ở bước này cần tính toán sao cho hệ thống vừa đáp ứng lực nâng cần thiết vừa duy trì khả năng vận hành ổn định.
Đặc biệt, tỷ số truyền của hộp giảm tốc ảnh hưởng trực tiếp đến tốc độ nâng hạ và mô-men đầu ra của thiết bị.

4. Lựa Chọn Vật Liệu Gia Công
Vật liệu là yếu tố ảnh hưởng lớn đến tuổi thọ của máy đóng mở.
Do thiết bị thường xuyên làm việc trong môi trường ngoài trời, gần nước hoặc có độ ẩm cao nên các chi tiết cơ khí cần được lựa chọn phù hợp.
Một số vật liệu thường được sử dụng trong quá trình chế tạo gồm:
Thép kết cấu
Được sử dụng để chế tạo:
- Khung máy.
- Bệ máy.
- Vỏ bảo vệ.
- Một số chi tiết chịu lực.
Thép chế tạo trục
Các bộ phận như:
- Trục truyền động.
- Trục vít.
- Vít me.
cần có khả năng chịu xoắn, chịu kéo và chống biến dạng trong quá trình vận hành.
Gang hoặc thép cho bánh răng và hộp máy
Tùy thiết kế, bánh răng, bánh vít và các chi tiết truyền động sẽ được lựa chọn vật liệu phù hợp với tải trọng và điều kiện làm việc.
5. Cắt Phôi Và Gia Công Cơ Khí
Sau khi chuẩn bị vật liệu, quá trình sản xuất bước vào giai đoạn gia công.
Đây là một trong những công đoạn quyết định độ chính xác của máy.
Các phương pháp gia công có thể bao gồm:
- Cắt thép.
- Tiện trục.
- Phay.
- Khoan.
- Gia công bánh răng.
- Gia công vít me.
- Hàn kết cấu.
- Mài hoàn thiện.
Gia công trục
Trục cần được gia công đúng kích thước để khi lắp với ổ bi và bánh răng không xuất hiện độ rơ quá lớn.
Gia công bánh răng
Bánh răng cần có bước răng và biên dạng phù hợp để truyền động ổn định.
Nếu sai số gia công lớn, máy có thể xuất hiện:
- Tiếng ồn.
- Rung.
- Mòn răng nhanh.
- Giảm hiệu suất truyền động.
Gia công vít me
Vít me là bộ phận đặc biệt quan trọng đối với nhiều loại máy đóng mở cửa van.
Ren vít cần được gia công chính xác để hệ thống nâng hạ đều và hạn chế hiện tượng kẹt trong quá trình sử dụng.
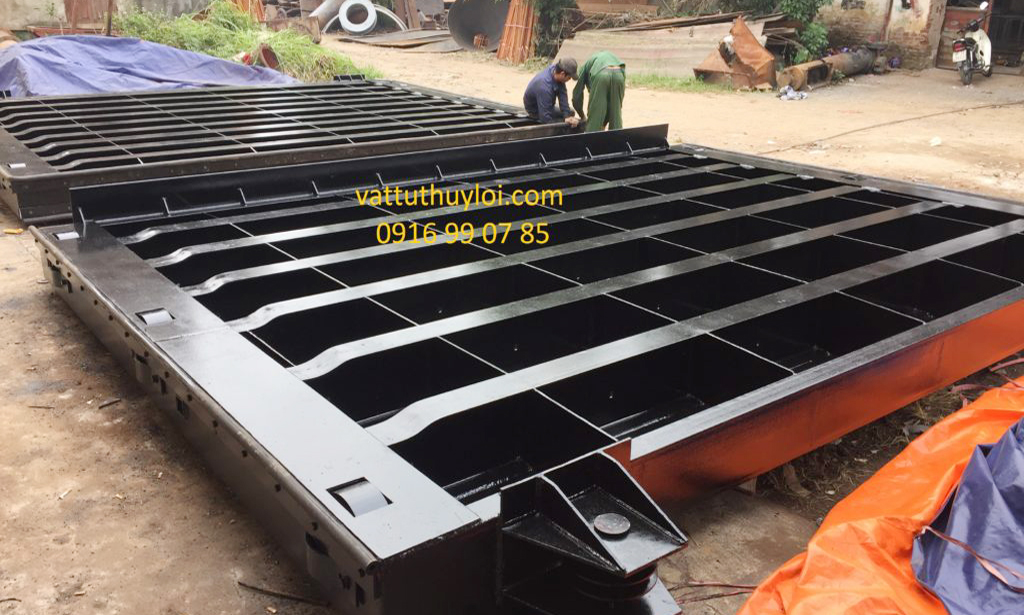
6. Gia Công Khung Và Bệ Máy
Khung máy là bộ phận chịu toàn bộ tải trọng của hệ thống truyền động.
Sau khi cắt vật liệu theo kích thước thiết kế, các chi tiết được gá và hàn thành kết cấu hoàn chỉnh.
Trong quá trình này cần đặc biệt chú ý tới:
- Độ vuông của khung.
- Độ phẳng của bệ.
- Vị trí lỗ bắt bu-lông.
- Vị trí lắp hộp giảm tốc.
- Tâm trục truyền động.
Nếu bệ máy bị lệch, khi lắp đặt ngoài công trình có thể khiến trục vít hoặc hệ thống truyền động không đồng tâm.
Điều này làm tăng ma sát và khiến thiết bị nhanh xuống cấp.

7. Lắp Ráp Hệ Thống Truyền Động
Sau khi các chi tiết đã được gia công hoàn chỉnh, máy bắt đầu được lắp ráp.
Đây là giai đoạn kết nối các bộ phận riêng lẻ thành một hệ thống hoàn chỉnh.
Thông thường quá trình lắp ráp sẽ thực hiện lần lượt:
- Lắp ổ bi.
- Lắp trục truyền động.
- Lắp bánh răng.
- Lắp bánh vít – trục vít.
- Lắp hộp giảm tốc.
- Lắp tay quay hoặc động cơ.
- Lắp vít me.
- Căn chỉnh toàn bộ hệ thống.
Sau khi lắp ráp, kỹ thuật viên cần quay thử để kiểm tra.
Hệ thống đạt yêu cầu khi chuyển động đều, không xuất hiện hiện tượng kẹt bất thường hoặc sai lệch lớn giữa các bộ phận.
8. Lắp Động Cơ Đối Với Máy Đóng Mở Chạy Điện
Với máy đóng mở cửa van chạy điện, động cơ sẽ được lựa chọn dựa trên tải trọng và phương án truyền động.
Động cơ thường kết nối với hộp giảm tốc để giảm tốc độ quay đồng thời tăng mô-men xoắn đầu ra.
Một hệ thống điện có thể tích hợp thêm:
- Tủ điều khiển.
- Nút đóng.
- Nút mở.
- Nút dừng.
- Công tắc hành trình.
- Thiết bị bảo vệ quá tải.
Đối với các công trình lớn, việc kiểm soát hành trình đóng mở đặc biệt quan trọng nhằm hạn chế tình trạng cửa van chạy vượt vị trí thiết kế.
9. Xử Lý Bề Mặt Và Sơn Bảo Vệ
Máy đóng mở thường xuyên làm việc trong điều kiện:
- Mưa.
- Nắng.
- Độ ẩm cao.
- Môi trường gần nước.
Vì vậy, sau khi gia công và kiểm tra kết cấu, bề mặt kim loại cần được làm sạch trước khi sơn.
Quá trình hoàn thiện có thể gồm:
Làm sạch bề mặt → xử lý gỉ → sơn chống gỉ → sơn hoàn thiện.
Lớp sơn không chỉ giúp thiết bị có hình thức đẹp hơn mà còn giúp hạn chế quá trình ăn mòn kim loại.
10. Kiểm Tra Máy Trước Khi Xuất Xưởng
Máy đóng mở không nên được đưa thẳng tới công trình ngay sau khi lắp ráp.
Trước khi xuất xưởng cần tiến hành kiểm tra các bộ phận quan trọng.
Kiểm tra truyền động
Cho máy chạy hoặc quay thử để kiểm tra:
- Bánh răng.
- Trục.
- Hộp giảm tốc.
- Vít me.
- Ổ bi.
Kiểm tra độ ồn
Tiếng động bất thường có thể là dấu hiệu của việc lắp lệch trục, bánh răng ăn khớp chưa đúng hoặc ổ bi gặp vấn đề.
Kiểm tra hệ thống điện
Đối với máy chạy điện cần kiểm tra:
- Chiều quay động cơ.
- Nút đóng mở.
- Thiết bị bảo vệ.
- Công tắc hành trình.
Kiểm tra tải
Tùy điều kiện sản xuất, thiết bị có thể được kiểm tra khả năng vận hành trước khi bàn giao.

11. Vận Chuyển Máy Đến Công Trình – Quy Trình Sản Xuất Máy Đóng Mở
Sau khi hoàn thành kiểm tra, thiết bị được đóng gói và vận chuyển đến vị trí thi công.
Với các dòng máy có kích thước lớn, quá trình vận chuyển cần tránh va đập vào:
- Trục vít.
- Đầu trục.
- Hộp giảm tốc.
- Động cơ.
- Các bề mặt đã gia công chính xác.
Đặc biệt, vít me dài có thể bị cong nếu kê hoặc vận chuyển không đúng cách.
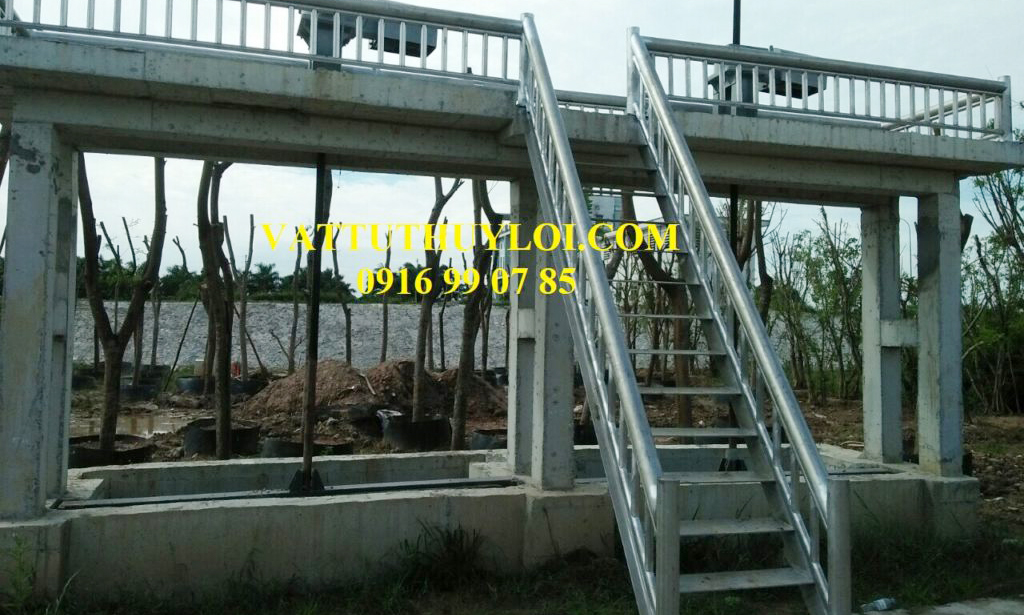
12. Lắp Đặt Quy Trình Sản Xuất Máy Đóng Mở Cửa Van
Đây là giai đoạn quan trọng cuối cùng của toàn bộ quy trình.
Trước tiên cần xác định chính xác vị trí máy so với tâm cửa van.
Máy được đặt lên:
- Bệ bê tông.
- Dầm thép.
- Kết cấu đỡ của công trình.
Sau đó tiến hành căn chỉnh.
Căn tâm vít me
Trục vít phải tương đối đồng tâm với điểm liên kết trên cửa van.
Nếu trục bị lệch quá nhiều, khi vận hành sẽ xuất hiện lực ngang lên vít.
Đây là một trong những nguyên nhân có thể khiến hệ thống vận hành nặng hoặc nhanh mòn.
Cố định máy
Sau khi xác định đúng vị trí, máy được cố định chắc chắn bằng bu-lông hoặc hệ thống liên kết theo thiết kế của công trình.
13. Kết Nối Máy Với Cửa Van
Sau khi cố định bệ máy, trục vít hoặc hệ thống kéo được kết nối với cửa van.
Kỹ thuật viên cần kiểm tra lại:
- Tâm trục.
- Độ thẳng của vít.
- Điểm liên kết với cửa.
- Hành trình nâng.
- Hành trình hạ.
Đây là bước cần thực hiện cẩn thận bởi một máy được gia công tốt nhưng lắp sai tâm vẫn có thể vận hành không ổn định.
14. Chạy Thử Và Nghiệm Thu Hệ Thống – Quy Trình Sản Xuất Máy Đóng Mở
Sau khi hoàn tất lắp đặt, máy cần được chạy thử toàn bộ hành trình.
Quá trình thử thường kiểm tra:
Đóng cửa → mở cửa → dừng giữa hành trình → đóng lại → kiểm tra truyền động.
Đối với máy chạy điện cần kiểm tra thêm hệ thống điều khiển và giới hạn hành trình.
Trong quá trình chạy thử cần theo dõi:
- Máy có rung không.
- Hộp số có tiếng động bất thường không.
- Trục vít có bị rung hoặc đảo không.
- Cửa van có bị kẹt không.
- Động cơ có dấu hiệu quá tải không.
Khi toàn bộ hệ thống vận hành ổn định, công trình mới được nghiệm thu và đưa vào sử dụng.
15. Bảo Dưỡng Sau Khi Đưa Vào Vận Hành
Quy trình sản xuất và lắp đặt hoàn thành không có nghĩa thiết bị có thể vận hành mãi mà không cần bảo dưỡng.
Máy đóng mở cửa van cần được kiểm tra định kỳ.
Đặc biệt chú ý:
- Dầu hộp giảm tốc.
- Mỡ bôi trơn.
- Vít me.
- Ổ bi.
- Bánh răng.
- Bu-lông liên kết.
- Động cơ điện.
- Hệ thống điều khiển.
Các công trình sử dụng ít cũng nên kiểm tra và vận hành thử định kỳ để phát hiện sớm hiện tượng han gỉ hoặc kẹt cơ cấu truyền động.

Vì Sao Quy Trình Sản Xuất Máy Đóng Mở Van Cần Được Kiểm Soát Chặt Chẽ?
Máy đóng mở là thiết bị trực tiếp vận hành cửa van. Vì vậy chỉ một sai số ở khâu gia công hoặc lắp đặt cũng có thể ảnh hưởng tới toàn bộ hệ thống.
Một quy trình sản xuất tốt cần đảm bảo sự liên kết giữa:
Khảo sát → Thiết kế → Chọn vật liệu → Gia công → Lắp ráp → Kiểm tra → Sơn hoàn thiện → Lắp đặt → Chạy thử.
Không nên chỉ nhìn vào công suất động cơ hoặc hình thức bên ngoài của sản phẩm.
Độ chính xác của cơ cấu truyền động và khả năng phù hợp với công trình mới là những yếu tố cần được quan tâm.
Gia Nguyễn – Gia Công Máy Đóng Mở Van Thủy Lợi Theo Yêu Cầu
CÔNG TY SX & XNK GIA NGUYỄN cung cấp và gia công các thiết bị phục vụ công trình thủy lợi như:
- Máy đóng mở cửa van.
- Máy nâng hạ cửa van.
- Máy đóng mở cánh cống.
- Máy đóng mở quay tay.
- Máy đóng mở chạy điện.
- Vít me nâng hạ.
- Van cung.
- Van côn.
- Cánh van.
- Các thiết bị và phụ kiện phục vụ công trình thủy lợi.
Tùy kích thước cửa van và yêu cầu của từng dự án, thiết bị có thể được gia công theo thông số thực tế.
- Địa chỉ: Km Số 3 Quốc Lộ 10, Lộc An, TP Nam Định
- Hotline: 0916 990 785
- Email: Vattuthuyloi.Pkd@gmail.com
- Website: www.maydongmocanhcong.com